
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-10-09 ที่มา:เว็บไซต์


การ degating แบบแมนนวลทำให้เกิดปัญหาคอขวดในการปฏิบัติงานที่รุนแรงในสภาพแวดล้อมการฉีดขึ้นรูปที่มีปริมาณมาก ผู้ปฏิบัติงานที่ใช้คีมตัดมือต้องดิ้นรนเพื่อรักษาความเร็วให้ทันกับรอบเครื่องจักรที่รวดเร็ว ทำให้เกิดต้นทุนที่ซ่อนอยู่ซึ่งกัดกร่อนกำไรต่อชิ้นส่วน ร่องรอยของประตูที่ไม่สอดคล้องกันจำเป็นต้องดำเนินการตกแต่งขั้นสุดท้าย ในขณะที่อัตราของเสียก็เพิ่มขึ้นเนื่องจากความเสียหายของชิ้นส่วนโดยไม่ได้ตั้งใจในระหว่างการถอดสปรู นอกจากนี้ การขยับมือซ้ำๆ จะทำให้พนักงานได้รับบาดเจ็บสาหัสตามหลักสรีรศาสตร์ ส่งผลให้มีการเรียกร้องค่าชดเชยและค่าแรงเพิ่มขึ้น การเปลี่ยนมาใช้ เครื่องตัดประตู โดยเฉพาะ ช่วยขจัดความไร้ประสิทธิภาพเหล่านี้ ถือเป็นขั้นตอนที่จำเป็นในการขยายขนาดการผลิตและสร้างมาตรฐานคุณภาพ การใช้โซลูชันการตัดเชิงกลช่วยให้เซลล์ทำงานอัตโนมัติเต็มรูปแบบและดับลง คุณจะได้รับรอบเวลาการทำงานที่สม่ำเสมอในขณะที่จัดสรรผู้ปฏิบัติงานที่เป็นมนุษย์ใหม่ให้กับงานการตรวจสอบคุณภาพที่มีมูลค่าสูงกว่า
การทำให้กระบวนการ degating เป็นแบบอัตโนมัติด้วยเครื่องตัดประตูทำให้การตัดแบบเรียบเป็นมาตรฐาน ลดขั้นตอนการตกแต่งขั้นสุดท้ายและลดอัตราของเสีย
การเลือกเครื่องจักรที่เหมาะสมต้องใช้แรงตัด วิธีการกระตุ้น และรูปทรงใบมีดที่ตรงกันกับความต้านทานแรงดึงและความเปราะบางของโพลีเมอร์เฉพาะ (เช่น เรซินที่เติมแก้วกับเรซินที่ยังไม่ได้เติม)
ตัวเลือกการบูรณาการมีตั้งแต่ยูนิตตั้งโต๊ะแบบใช้ลมแบบสแตนด์อโลนไปจนถึงเครื่องตัดแบบหุ่นยนต์ที่ปลายแขนกล (EOAT) แบบครบวงจร โดยแต่ละแบบมีลำดับเวลา ROI ที่แตกต่างกัน
การลดความเสี่ยงในการใช้งานจำเป็นต้องมีการทดสอบการตัดวัสดุล่วงหน้า การเลือกโลหะวิทยาของใบมีดที่ถูกต้อง และกำหนดตารางการบำรุงรักษาเชิงป้องกันที่เข้มงวด
การประเมินการอัพเกรดที่ลดลงนั้นจำเป็นต้องสร้างตัวชี้วัดพื้นฐานที่ชัดเจน คุณต้องวัดการลดรอบเวลา ศักยภาพในการจัดสรรแรงงาน และขีดจำกัดการยอมรับร่องรอย ความสำเร็จขึ้นอยู่กับการละทิ้งความแปรปรวนด้วยตนเอง เครื่องฉีดขึ้นรูปไม่สามารถปรับขนาดการทำงานได้อย่างมีประสิทธิภาพเมื่อเชื่อมโยงกับความเร็วของมือมนุษย์ การสร้างเกณฑ์ความสำเร็จที่เข้มงวดช่วยให้ทีมวิศวกรสามารถปรับค่าใช้จ่ายฝ่ายทุนได้ คุณต้องตรวจสอบอัตราของเสียในปัจจุบันที่เป็นผลโดยตรงจากการกำจัดเกตที่ไม่ดี ติดตามเวลาที่แน่นอนที่ผู้ปฏิบัติงานใช้ในการตัดชิ้นส่วนเทียบกับการดำเนินการตรวจสอบคุณภาพจริง
ผลกระทบของรอบเวลา: วัดวินาทีที่แน่นอนที่เพิ่มให้กับรอบโดยรวมโดยการถอดเกตออกด้วยตนเอง
การตรวจสอบอัตราเศษซาก: หาเปอร์เซ็นต์ของชิ้นส่วนที่ถูกปฏิเสธโดยเฉพาะเนื่องจากการเซาะร่อง ความเครียดที่เกิดขึ้น หรือร่องรอยที่มากเกินไป
การจัดสรรแรงงาน: คำนวณชั่วโมงการทำงานที่ใช้เฉพาะกับการตัดป่วงต่อกะ
อัตราเหตุการณ์ตามหลักสรีระศาสตร์: ตรวจสอบบันทึกด้านความปลอดภัยสำหรับการร้องเรียนเกี่ยวกับมือ ข้อมือ และปลายแขนในช่วง 24 เดือนที่ผ่านมา
การทุ่มเทผู้ปฏิบัติงานในการตัดป่วงด้วยมือจะสิ้นเปลืองทรัพยากรทางการเงิน มือของมนุษย์ไม่สามารถเทียบได้กับความเร็วหรือความสม่ำเสมอของการกระตุ้นด้วยกลไก ต้นทุนค่าแรงทบต้นเมื่อผู้ปฏิบัติงานต้องตรวจสอบและแก้ไขการตัดที่ไม่สม่ำเสมอ กระบวนการตัดภาพด้วยตนเองมักจะเพิ่มเวลาสามถึงห้าวินาทีต่อส่วน ในกะการผลิตมาตรฐาน วินาทีเหล่านี้จะสะสมเป็นชั่วโมงของเวลาที่เครื่องจักรเสียไป เมื่อใช้แม่พิมพ์แบบหลายช่อง ผู้ปฏิบัติงานจะตกอยู่ด้านหลังแท่นอัด ส่งผลให้เครื่องขึ้นรูปต้องรอและรบกวนจังหวะการให้ความร้อนของแม่พิมพ์
การบาดเจ็บจากความเครียดซ้ำๆ (RSI) ก่อให้เกิดความรับผิดอย่างใหญ่หลวงในโรงงาน การใช้คีมตัดด้วยมือหลายพันครั้งต่อกะจะทำให้เส้นเอ็นและข้อต่อเสียหาย โรค carpal tunnel และเส้นเอ็นอักเสบเกิดขึ้นอย่างแพร่หลายในแผนกตกแต่งแบบแมนนวล การเรียกร้องค่าชดเชยคนงานที่เกิดจากการบาดเจ็บเหล่านี้ส่งผลกระทบอย่างรุนแรงต่องบประมาณการปฏิบัติงานและเพิ่มเบี้ยประกัน การตัดแบบอัตโนมัติจะช่วยขจัดอันตรายจากการยศาสตร์โดยสิ้นเชิง โดยจะปกป้องบุคลากรของคุณ รักษาเสถียรภาพของรายจ่ายด้านแรงงาน และช่วยให้พื้นที่การผลิตเป็นไปตามมาตรฐานอาชีวอนามัย
การตัดประตูด้วยกลไกช่วยขจัดข้อผิดพลาดของมนุษย์จากกระบวนการตกแต่งขั้นสุดท้าย ช่วยให้มั่นใจได้ถึงการตัดซ้ำและเรียบเสมอกันซึ่งตรงตามเกณฑ์ความคลาดเคลื่อนของขนาดที่เข้มงวด เครื่องมือช่างมักจะทำให้ขอบหยักหรือดึงวัสดุออกจากพื้นผิวชิ้นส่วน โดยเฉพาะอย่างยิ่งเมื่อผู้ปฏิบัติงานประสบกับความเหนื่อยล้าในกะทำงานล่าช้า การตั้งค่าการตัดที่เข้มงวดช่วยรักษาตำแหน่งใบมีดที่แม่นยำสำหรับทุกรอบ ความแม่นยำนี้ช่วยลดอัตราเศษที่เกิดจากการกลึงมากเกินไปในพื้นผิว A หรือการตัดข้างใต้ได้อย่างมาก และทำให้เกิดส่วนที่ยื่นออกมาอย่างแหลมคม
การถอดด้วยมือมักจะเน้นส่วนที่ขึ้นรูป ทำให้เกิดรอยแตกขนาดเล็กที่มองไม่เห็น ผู้ปฏิบัติงานมักจะบิดหรือดึงป่วงในขณะที่ตัด ซึ่งจะถ่ายโอนความเค้นเชิงกลไปยังบริเวณประตูโดยตรง ระบบอัตโนมัติใช้แรงที่โฟกัสทันที พวกเขาตัดประตูอย่างหมดจดโดยไม่ถ่ายโอนความเครียดไปยังโครงสร้างโพลีเมอร์โดยรอบ การบรรลุร่องรอยฟลัชที่น้อยกว่า 0.5 มิลลิเมตรอย่างสม่ำเสมอจำเป็นต้องได้รับการแทรกแซงทางกลไก ผู้ปฏิบัติงานที่เป็นมนุษย์มักประสบกับความเมื่อยล้า ส่งผลให้มีมุมตัดที่หลากหลายและข้อบกพร่องด้านความสวยงามที่ยอมรับไม่ได้ซึ่งไม่ผ่านการตรวจสอบการควบคุมคุณภาพ
แม่พิมพ์ฉีดสามารถเลือกได้จากสถาปัตยกรรมอุปกรณ์ที่หลากหลาย การเลือกขึ้นอยู่กับระดับการทำงานอัตโนมัติ ประเภทการดำเนินการ และข้อกำหนดการใช้งานเฉพาะ การทำความเข้าใจหมวดหมู่ที่แตกต่างกันทำให้มั่นใจได้ว่าคุณจะใช้เทคโนโลยีที่ถูกต้องสำหรับเซลล์การผลิตและรูปทรงของชิ้นส่วนเฉพาะของคุณ
เหล่านี้เป็นหน่วยนิวแมติกแบบอยู่กับที่ซึ่งติดตั้งโดยตรงกับสถานีงานหรือการป้อนเอาท์พุตของสายพานลำเลียง ผู้ปฏิบัติงานสั่งงานโดยใช้แป้นเหยียบหรือเซ็นเซอร์ออปติคัลธรรมดา เหมาะสำหรับเซลล์กึ่งอัตโนมัติและการผลิตในปริมาณปานกลางซึ่งไม่สามารถสกัดด้วยหุ่นยนต์เต็มรูปแบบได้ เครื่องตั้งโต๊ะมีความเป็นเลิศในการใช้งานที่ต้องมีการควบคุมชิ้นส่วนโดยใช้สองมือโดยผู้ปฏิบัติงาน พวกเขาให้แรงตัดมหาศาลในขณะที่มือของผู้ปฏิบัติงานมีอิสระในการวางตำแหน่งรูปทรงที่ซับซ้อนกับอุปกรณ์ติดตั้งแบบซ้อนแบบกำหนดเอง
หน่วยเหล่านี้มักจะมีขายึดแบบปรับได้ ช่วยให้ช่างเทคนิคปรับมุมหัวตัดให้ตรงกับรูปทรงเฉพาะของชิ้นส่วนที่เข้ามาได้ ระบบแบบตั้งโต๊ะเชื่อมช่องว่างระหว่างเครื่องมือแบบแมนนวลและการบูรณาการโดยใช้หุ่นยนต์เต็มรูปแบบ พวกเขาต้องการการตั้งโปรแกรมเพียงเล็กน้อยและใช้อากาศในร้านค้ามาตรฐาน ทำให้สามารถนำไปใช้งานกับเครื่องขึ้นรูปต่างๆ ได้อย่างมากเมื่อตารางการผลิตมีการเปลี่ยนแปลง
ระบบเหล่านี้ติดตั้งคีมจับเข้ากับหุ่นยนต์เชิงเส้นตรงแบบคาร์ทีเซียนหรือแขนที่ประกบ 6 แกนโดยตรง สิ่งเหล่านี้แสดงถึงจุดสูงสุดของระบบการฉีดขึ้นรูปอัตโนมัติ หัวกัด EOAT เหมาะกับสภาพแวดล้อมการผลิตที่มีปริมาณมาก หุ่นยนต์จะถอดป่วงออกก่อนที่จะทิ้งหรือวางชิ้นส่วนบนสายพานลำเลียง ลำดับนี้รับประกันความเสียหายจากการตกหล่นเป็นศูนย์ และรักษาการวางแนวชิ้นส่วนที่เข้มงวดสำหรับการประกอบหรือบรรจุภัณฑ์ขั้นปลายน้ำ
การรวม เครื่องตัดประตู เข้ากับแขนหุ่นยนต์โดยตรงช่วยเพิ่มประสิทธิภาพพื้นที่สูงสุด การตัดเกิดขึ้นกลางอากาศหรือเหนือรางเศษเหล็กโดยตรง ซึ่งช่วยลดความจำเป็นในการมีสถานีขนย้ายรอง การบูรณาการ EOAT ต้องใช้ตัวก้ามน้ำหนักเบาเพื่อป้องกันการบรรทุกน้ำหนักบรรทุกของหุ่นยนต์มากเกินไป วิศวกรจะต้องสมดุลน้ำหนักของกระบอกนิวแมติกและใบมีดกับความสามารถในการเคลื่อนที่แบบไดนามิกของหุ่นยนต์ เพื่อป้องกันการสั่นสะเทือนระหว่างการตัด
เครื่องตัดแบบนิวแมติกยังคงเป็นมาตรฐานอุตสาหกรรม มีแรงตัดทันทีสูงและความทนทานเป็นพิเศษในสภาพแวดล้อมที่สมบุกสมบัน อากาศอัดช่วยให้ทำงานได้อย่างรวดเร็วซึ่งจำเป็นสำหรับรอบเวลาที่รวดเร็ว ระบบนิวแมติกส่วนใหญ่ทำงานอย่างมีประสิทธิภาพระหว่าง 60 ถึง 90 PSI พวกเขาใช้วาล์วควบคุมทิศทางที่เรียบง่ายและต้องการการบำรุงรักษาเพียงเล็กน้อยนอกเหนือจากการเปลี่ยนซีลเป็นครั้งคราว
เครื่องตัดแบบไฟฟ้าหรือแบบขับเคลื่อนด้วยเซอร์โวมีข้อดีที่แตกต่างกัน มีการควบคุมจังหวะที่ตั้งโปรแกรมได้และการปรับความเร็วอย่างแม่นยำ รุ่นไฟฟ้าช่วยลดความต้องการอากาศอัด ทำให้เหมาะสำหรับโรงงานที่ขาดโครงสร้างพื้นฐานด้านนิวแมติกที่แข็งแกร่ง หน่วยที่ขับเคลื่อนด้วยเซอร์โวช่วยให้วิศวกรสามารถตั้งโปรแกรมความเร็วการปิดของขากรรไกรได้อย่างแม่นยำ การตัดเฉือนแบบควบคุมนี้มีประโยชน์อย่างมากในการประมวลผลโพลีเมอร์ที่ละเอียดอ่อนหรือมีความเครียดสูง ซึ่งการสแนปแบบนิวแมติกอย่างกะทันหันอาจทำให้ประตูแตกได้
ประเภทการกระตุ้น | ข้อได้เปรียบหลัก | สภาพแวดล้อมการใช้งานที่เหมาะสมที่สุด | ข้อกำหนดการบำรุงรักษา |
|---|---|---|---|
นิวเมติก (มาตรฐาน) | แรงทันทีสูง ต้นทุนต่ำ | พื้นร้านขรุขระ เซลล์ความเร็วสูง | ต่ำ (ตรวจสอบซีล, การหล่อลื่นด้วยอากาศ) |
นิวเมติก (สไลด์) | การตัดแบบเรียบบนพื้นผิวเรียบ | ชิ้นส่วนเครื่องสำอางที่ไม่ต้องมีร่องรอยใดๆ | ปานกลาง (การหล่อลื่นตลับลูกปืนเชิงเส้น) |
ไฟฟ้า (โซลินอยด์) | ไม่ต้องใช้ลมอัด | ห้องคลีนรูม งานตัดเบา | ต่ำ (การตรวจสอบหน้าสัมผัสทางไฟฟ้า) |
ไฟฟ้า (เซอร์โว) | ความเร็วและตำแหน่งกรามที่ตั้งโปรแกรมได้ | เรซินเปราะ มีความแม่นยำสูงทางการแพทย์ | สูง (อัพเดตซอฟต์แวร์, การปรับแต่งมอเตอร์) |
คีมตัดมาตรฐานมีขากรรไกรที่เปิดและปิดในตำแหน่งคงที่ ทำงานได้อย่างสมบูรณ์แบบสำหรับเดือยมาตรฐานและประตูที่เข้าถึงได้ง่ายซึ่งมีร่องรอยเล็กน้อยที่ยอมรับได้ การดำเนินการทางกลนั้นเรียบง่าย เชื่อถือได้ และทำซ้ำได้สูง อย่างไรก็ตาม เนื่องจากใบมีดปิดเป็นส่วนโค้ง บางครั้งจึงสามารถดันชิ้นส่วนออกไปเล็กน้อยในระหว่างการตัดหากไม่ได้ติดตั้งอย่างเหมาะสม
คีมตัดสไลด์ทำงานแตกต่างออกไป เครื่องตัดหญ้าทั้งหมดจะเลื่อนไปข้างหน้ากับชิ้นส่วนที่ขึ้นรูปก่อนที่จะสั่งงาน กลไกการเลื่อนนี้พิสูจน์ให้เห็นถึงความจำเป็นในการบรรลุข้อกำหนดที่ไม่มีร่องรอยบนพื้นผิวเรียบ ป้องกันไม่ให้ใบมีดลากข้ามชิ้นส่วนระหว่างการสกัด คีมตัดสไลด์ใช้ตลับลูกปืนเชิงเส้นที่มีความแม่นยำเพื่อให้แน่ใจว่าการเคลื่อนที่ไปข้างหน้าราบรื่นและทำซ้ำได้ ความยาวของระยะชักจะปรับเพื่อรองรับการออกแบบแม่พิมพ์ที่แตกต่างกันและระยะห่างของชิ้นส่วน ช่วยให้ใบมีดเข้าถึงช่องแคบๆ ได้ก่อนที่จะปิดสนิท
การตัดเย็นใช้ใบมีดอุณหภูมิแวดล้อมมาตรฐาน มันทำงานได้อย่างมีประสิทธิภาพกับเทอร์โมพลาสติกที่มีความยืดหยุ่นและกึ่งแข็งส่วนใหญ่ เช่น โพลีโพรพีลีน โพลีเอทิลีน และ ABS มาตรฐาน แรงเฉือนทางกลสามารถเอาชนะความต้านทานแรงดึงของวัสดุเหล่านี้ได้อย่างง่ายดายโดยไม่ทำให้โครงสร้างเสียหาย
ระบบตัดด้วยความร้อนใช้คีมตัดความร้อนที่ออกแบบมาสำหรับวัสดุที่เปราะโดยเฉพาะ การตัดอะคริลิก (PMMA) โพลีสไตรีน (PS) หรือโพลีคาร์บอเนต (PC) ด้วยความเย็น มักทำให้เกิดการแตกร้าวขนาดเล็ก รอยแตกร้าว และความเครียดที่บริเวณทางเข้าออก ใบมีดที่ให้ความร้อนจะละลายผ่านประตูเล็กน้อยขณะตัด ความร้อนเฉพาะที่นี้ช่วยป้องกันแรงเฉือนเชิงกลจากการแตกหักของโครงสร้างโพลีเมอร์ที่ละเอียดอ่อน ระบบทำความร้อนต้องใช้ตัวควบคุมอุณหภูมิโดยเฉพาะ ช่างเทคนิคจะต้องปรับเทียบอุณหภูมิใบมีดเพื่อให้ตรงกับจุดหลอมเหลวเฉพาะของเรซินที่กำลังประมวลผล ซึ่งปกติจะอยู่ระหว่าง 60°C ถึง 150°C
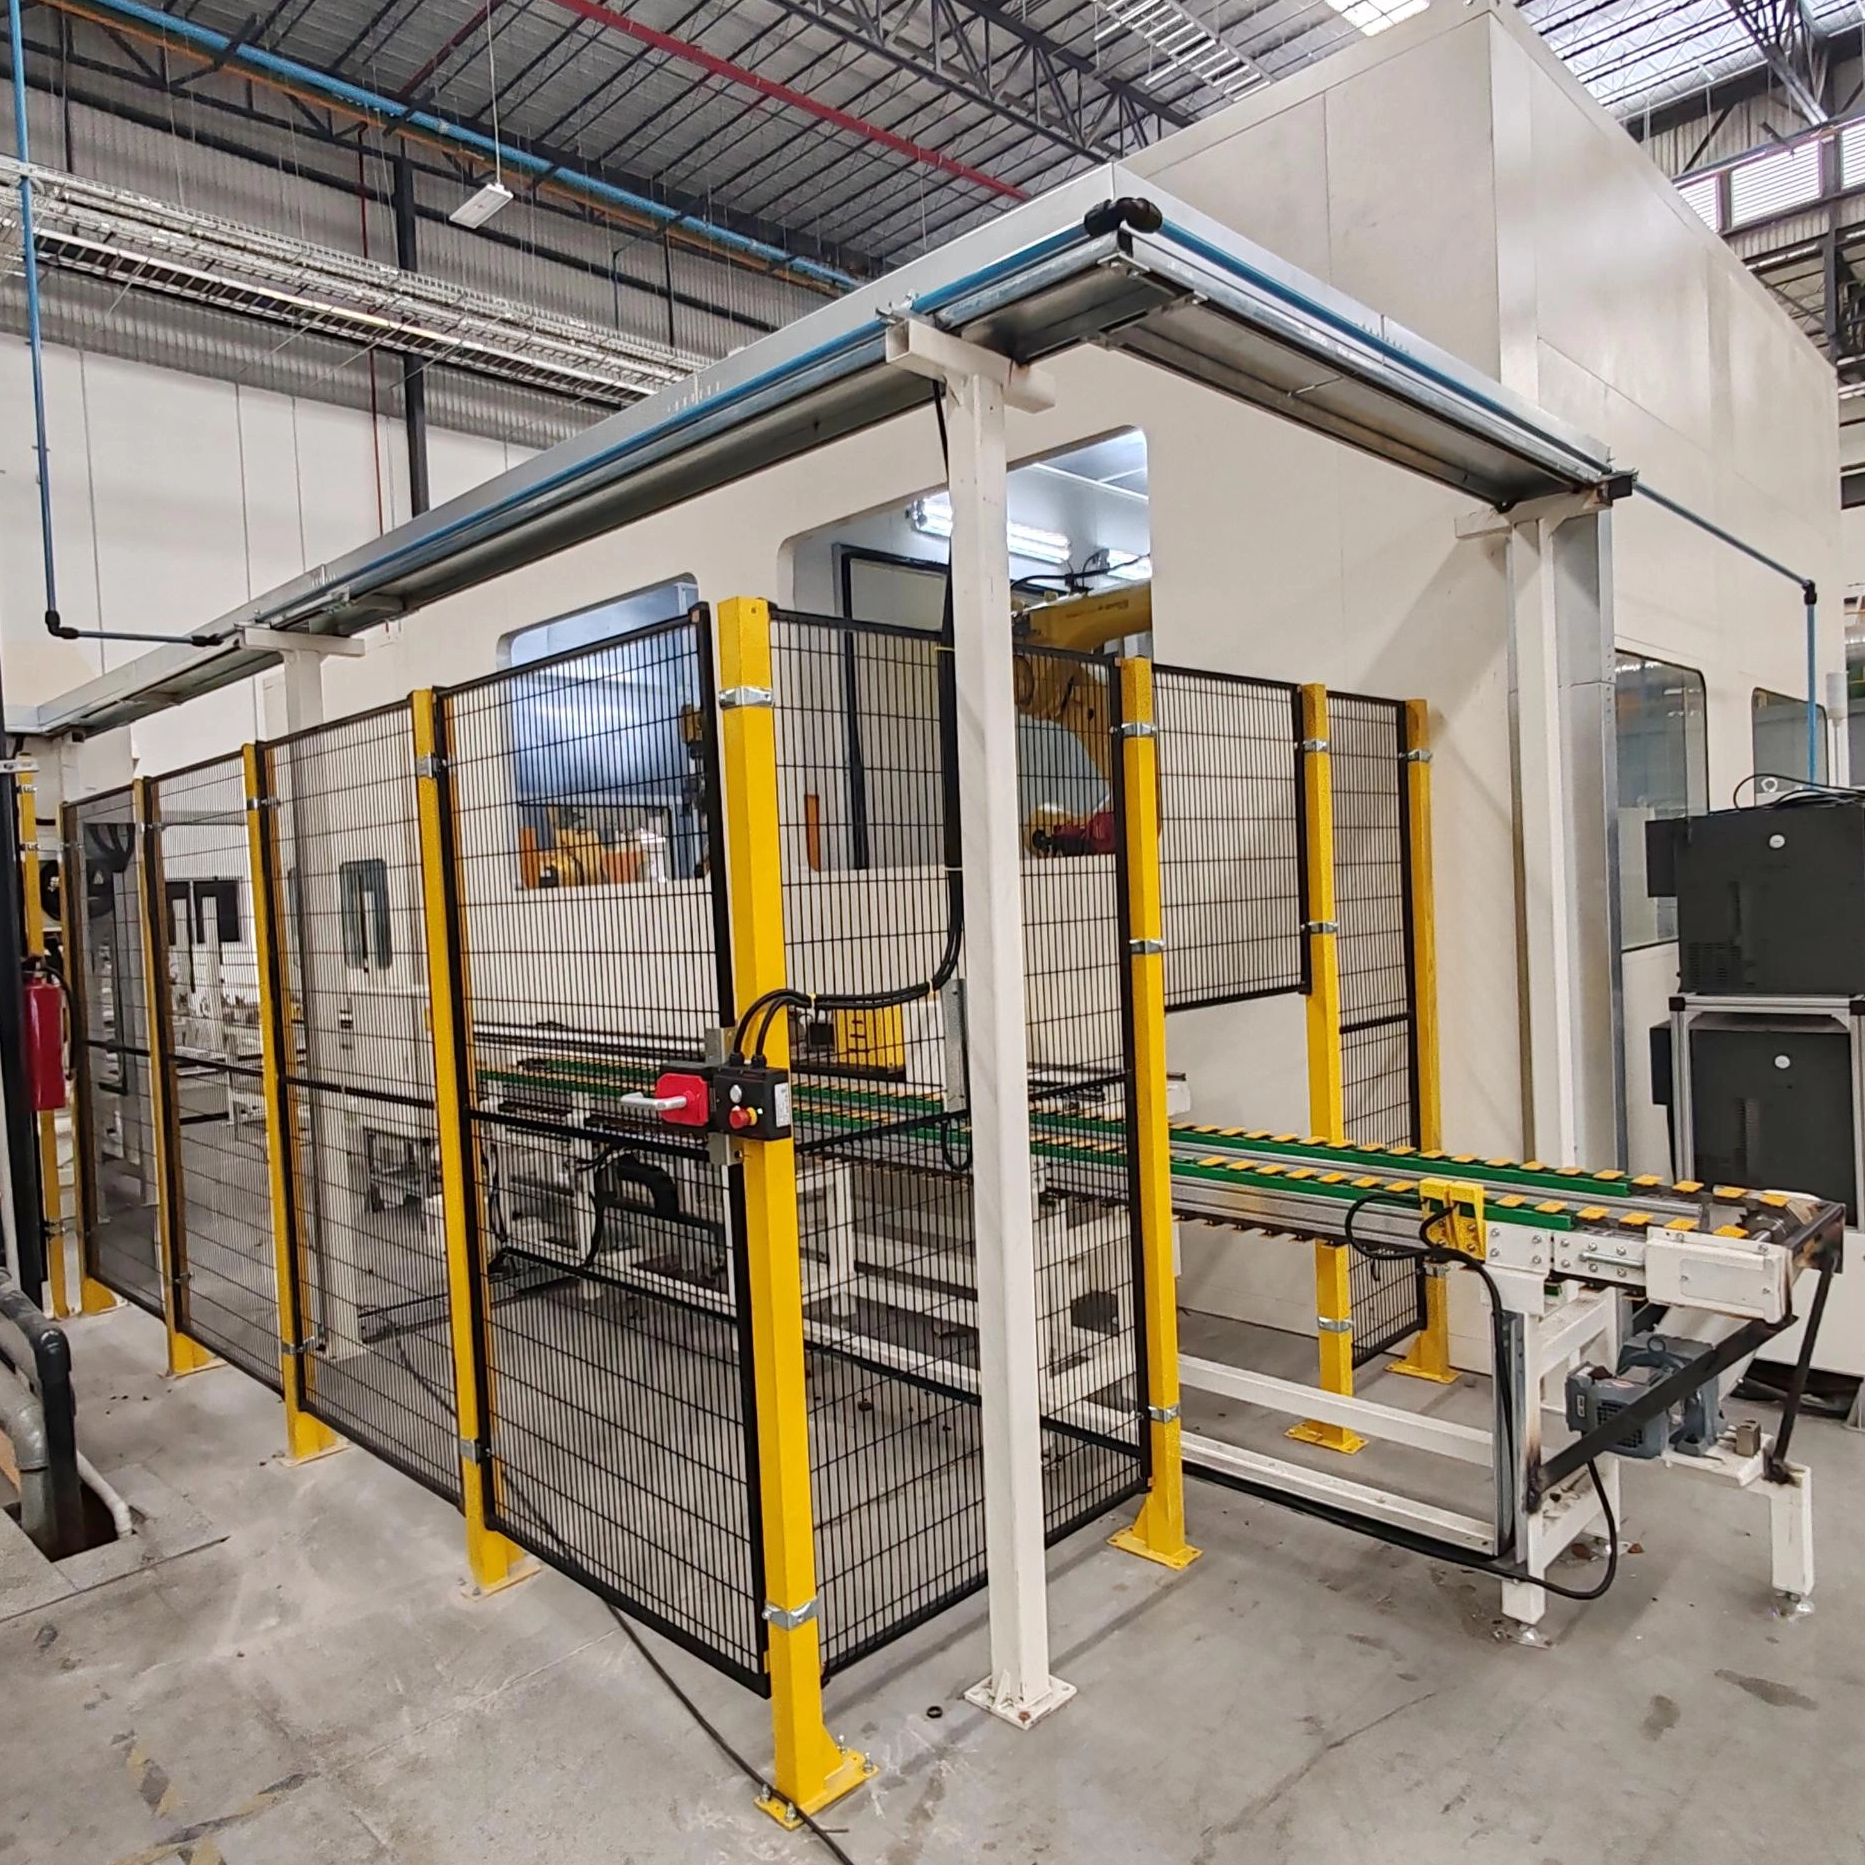
การประเมินเครื่องจักรจำเป็นต้องมีกรอบทางเทคนิคที่เข้มงวด คุณต้องปรับข้อมูลจำเพาะของอุปกรณ์ให้สอดคล้องกับข้อกำหนดการฉีดขึ้นรูปเฉพาะของคุณ การคาดเดาในระหว่างขั้นตอนข้อมูลจำเพาะทำให้เกิดแรงตัดไม่เพียงพอ อุปกรณ์ทำงานล้มเหลวก่อนเวลาอันควร และคุณภาพของชิ้นส่วนที่ยอมรับไม่ได้
การคำนวณแรงตัดที่ต้องการเป็นขั้นตอนแรกที่สำคัญ แรงขึ้นอยู่กับพื้นที่หน้าตัดของเกตและความแข็งและความต้านทานแรงดึงของโพลีเมอร์ทั้งหมด ยางอีลาสโตเมอร์แบบอ่อน (TPE/TPU) ต้องใช้แรงเพียงเล็กน้อย ในขณะที่เรซินวิศวกรรมที่มีความแข็ง (PEEK, ไนลอนเติมแก้ว) ต้องการพลังงานจำนวนมาก วิศวกรคำนวณแรงที่ต้องการโดยการคูณพื้นที่หน้าตัดของประตูด้วยกำลังรับแรงดึงของพอลิเมอร์จำเพาะ
คุณต้องเพิ่มแรงตัดให้ใหญ่ขึ้น 20 ถึง 30 เปอร์เซ็นต์ในระหว่างข้อกำหนด บัฟเฟอร์นี้เป็นสาเหตุให้ใบมีดตามธรรมชาติทื่อเมื่อเวลาผ่านไป การใช้หัวกัดที่ความจุสูงสุดที่แน่นอนจะเร่งการสึกหรอและนำไปสู่การตัดที่ไม่สมบูรณ์เนื่องจากขอบใบมีดเสื่อมสภาพ วิศวกรจะต้องศึกษาเอกสารข้อมูลวัสดุเพื่อระบุค่ากำลังรับแรงดึงที่แน่นอนก่อนทำการปรับขนาดกระบอกสูบนิวแมติก การไม่เพิ่มขนาดกระบอกสูบมากเกินไปส่งผลให้ใบมีดหยุดกลางทางเกต โดยต้องใช้คนช่วยเพื่อนำกระดาษที่ติดออก
โปรไฟล์ใบมีดส่งผลโดยตรงต่อความสูงของร่องรอยและการตกแต่งขั้นสุดท้ายของชิ้นส่วน ใบมีดแบนให้การตัดเรียบลื่นที่สุดบนพื้นผิวเรียบ แทบไม่มีส่วนที่ยื่นออกมา การออกแบบมุมเอียงเดี่ยวและมุมเอียงคู่ให้ไดนามิกของแรงเฉือนที่แตกต่างกันสำหรับประตูเชิงมุมหรือสปรูหนา โลหะวิทยาเป็นตัวกำหนดอายุการใช้งานของใบมีด เหล็กความเร็วสูง (HSS) จัดการกับเรซินมาตรฐานที่ไม่ได้บรรจุได้อย่างมีประสิทธิภาพ วัสดุที่มีการเสียดสีสูง เช่น ไนลอนเติมแก้ว ต้องใช้ใบมีดปลายคาร์ไบด์ประสานเพื่อป้องกันการเสื่อมสภาพอย่างรวดเร็วของขอบ
ใบมีดแบน: เหมาะสำหรับพื้นผิวเรียบที่ไม่ต้องมีร่องรอยใดๆ ด้านแบนวางชิดกับชิ้นส่วนโดยตรง
มุมเอียงมาตรฐาน: ให้คมตัดที่แข็งแกร่งสำหรับสปรูหนา ขอบที่ทำมุมดันวัสดุออกจากการตัด
ใบมีดทำมุม: นำทางช่องว่างที่แน่นหนาภายในโพรงแม่พิมพ์ที่ซับซ้อน มีให้เลือกออฟเซ็ต 15, 45 และ 90 องศา
เม็ดมีดคาร์ไบด์: จำเป็นสำหรับเรซินที่มีใยแก้ว คาร์บอนไฟเบอร์ หรือสารตัวเติมแร่ เพื่อป้องกันไม่ให้ขอบมนภายในเวลาไม่กี่วัน
การออกแบบแม่พิมพ์และตำแหน่งของประตูเป็นตัวกำหนดข้อกำหนดในการกวาดล้างทางกายภาพ ประตูย่อย ประตูขอบ และประตูเม็ดมะม่วงหิมพานต์ ล้วนนำเสนอความท้าทายในการเข้าถึงที่ไม่เหมือนใคร ปากจับของเครื่องจะต้องเคลื่อนที่ไปในพื้นที่แม่พิมพ์หรือซอง EOAT โดยไม่ชนกับหมุดดีดตัวออก ตัวดึงแกน หรือชิ้นส่วนที่ขึ้นรูปเอง การสร้างแบบจำลอง 3D CAD ของลำดับการตัดช่วยให้มั่นใจได้ว่าตัวก้ามจะขจัดอุปสรรคทั้งหมดก่อนสั่งงาน
ความเร็วในการสั่งงานและการคืนสภาพของเครื่องตัดจะต้องสอดคล้องกับเครื่องฉีดพลาสติก ประเมินความเร็วของใบมีดที่ปิดและรีเซ็ต ตรวจสอบให้แน่ใจว่าการดำเนินการตัดไม่เป็นข้อจำกัดใหม่ในรอบเวลาของคุณ วาล์วไอเสียแบบรวดเร็วบนกระบอกสูบนิวแมติกช่วยให้ได้รับเวลาตอบสนองในระดับมิลลิวินาที ทำให้ขากรรไกรสามารถปิดและเปิดได้ทันที
สำหรับการใช้งาน EOAT ให้คำนวณเวลาเคลื่อนที่ของหุ่นยนต์ที่จำเป็นในการวางตำแหน่งชิ้นส่วนภายในก้ามหนีบ ปรับเส้นทางหุ่นยนต์ให้เหมาะสมเพื่อดำเนินการตัดระหว่างขั้นตอนการทำความเย็นแม่พิมพ์ทุกครั้งที่เป็นไปได้ การประมวลผลแบบขนานช่วยให้แน่ใจว่าขั้นตอนการ degating จะเพิ่มเป็นศูนย์วินาทีในวงจรการผลิตโดยรวม หุ่นยนต์แยกชิ้นส่วนออก ย้ายไปยังโซนปลอดภัย และ เครื่องตัดประตู จะตัดสปรูในขณะที่เครื่องฉีดขึ้นรูปกำลังฉีดช็อตถัดไปอยู่แล้ว
การติดตั้งอุปกรณ์ใหม่จำเป็นต้องมีการวิเคราะห์ความเป็นจริงด้านลอจิสติกส์ในพื้นที่โรงงาน การบูรณาการอย่างเหมาะสมช่วยให้มั่นใจถึงผลตอบแทนสูงสุดจากการลงทุนด้านระบบอัตโนมัติของคุณ คุณต้องมองข้ามตัวเครื่องจักรและประเมินเซลล์การผลิตทั้งหมด รวมถึงโปรโตคอลการสื่อสารและข้อจำกัดด้านพื้นที่ทางกายภาพ
การรวมเครื่องตัดเข้ากับเซลล์ที่มีอยู่จำเป็นต้องมีการวางแผนอย่างรอบคอบ คุณต้องเชื่อมต่อยูนิตกับ PLC และตัวควบคุม IMM ที่มีอยู่ อินเตอร์ล็อคนิรภัยต้องเป็นไปตามโปรโตคอลการสื่อสารมาตรฐาน เช่น มาตรฐาน Euromap 67 หรือ Euromap 73 การจับมือกันอย่างเหมาะสมระหว่างเครื่องขึ้นรูป หุ่นยนต์ และเครื่องตัดจะป้องกันการชนกันอย่างรุนแรง ตัวอย่างเช่น การกดจะต้องไม่ปิดหากหุ่นยนต์ยังอยู่ในพื้นที่แม่พิมพ์ที่ทำการตัด
ความล่าช้าของสัญญาณจะต้องลดลงเพื่อรักษาลำดับการดำเนินการอย่างรวดเร็ว การเดินสายไฟย้อนกลับของเซ็นเซอร์โดยตรงไปยังตัวควบคุมหุ่นยนต์ทำให้มั่นใจได้ว่าแขนจะเคลื่อนที่เมื่อมีการตรวจสอบการตัดโดยสมบูรณ์แล้วเท่านั้น สวิตช์ลิ้นแม่เหล็กบนกระบอกสูบนิวแมติกช่วยยืนยันว่าขากรรไกรปิดสนิทและเปิดจนสุดแล้ว โดยส่งสัญญาณ 24V DC กลับไปยัง PLC เพื่อกระตุ้นขั้นตอนถัดไปในลำดับระบบอัตโนมัติ
ไอเสียนิวแมติกมาตรฐานก่อให้เกิดความท้าทายร้ายแรงในห้องปลอดเชื้อที่ได้รับการรับรองมาตรฐาน ISO อากาศเสียรบกวนอนุภาค พัดฝุ่นไปทั่วพื้นผิวปลอดเชื้อ และลดความสมบูรณ์ของห้องสะอาด การผลิตอุปกรณ์การแพทย์ต้องมีการควบคุมการปนเปื้อนอย่างเข้มงวด การเปลี่ยนไปใช้เครื่องตัดประตูแบบไฟฟ้าจะขจัดไอเสียโดยสิ้นเชิง ทำให้เป็นมิตรกับห้องคลีนรูมโดยเนื้อแท้
หรือคุณสามารถใช้ระบบนิวแมติกแบบมีท่อระบายออกได้ ระบบเหล่านี้จะจับอากาศที่ถูกไล่ออกจากวาล์วกำหนดทิศทางและส่งต่อผ่านท่อที่อยู่นอกสภาพแวดล้อมของห้องปลอดเชื้อ สิ่งนี้จะรักษาความสอดคล้องในขณะที่ใช้ประโยชน์จากกำลังลมสูงและต้นทุนต่ำ สภาพแวดล้อม ISO คลาส 7 และคลาส 8 กำหนดให้มีการปฏิบัติตามโปรโตคอลการจัดการไอเสียเหล่านี้อย่างเข้มงวดเพื่อให้ผ่านการตรวจสอบใบรับรอง
พื้นที่โรงงานแสดงถึงอสังหาริมทรัพย์ระดับพรีเมี่ยม สถานีแบ่งแยกอัตโนมัติแบบสแตนด์อโลนต้องใช้พื้นที่เป็นตารางฟุตถัดจากแท่นพิมพ์ พวกเขามักจะจำเป็นต้องมีรั้วนิรภัยเพิ่มเติม ม่านแสง และสายพานลำเลียงชิ้นส่วนเพื่อเคลื่อนย้ายสินค้าสำเร็จรูปออกจากโซนการตัด สิ่งนี้จะขยายขอบเขตการใช้งานของเซลล์การขึ้นรูปอย่างมาก
โซลูชัน EOAT ใช้เปลือกหุ่นยนต์ที่มีอยู่ พวกเขาทำการตัดเหนือแท่นพิมพ์หรือเหนือโซนดรอปโดยตรง การบูรณาการนี้จะช่วยประหยัดพื้นที่อันมีค่าและทำให้การจัดวางเซลล์โดยรวมง่ายขึ้น การเพิ่มพื้นที่แนวตั้งเหนือเครื่องฉีดพลาสติกให้สูงสุดช่วยให้พื้นโรงงานปลอดโปร่งสำหรับอุปกรณ์ขนถ่ายวัสดุ รถยก และการเคลื่อนย้ายของผู้ปฏิบัติงาน
การคำนวณระยะเวลาคืนทุนจำเป็นต้องมีการติดตามตัวชี้วัดการปฏิบัติงานเฉพาะ ใช้กรอบการทำงานที่ตรงไปตรงมานี้ในการประเมินการลงทุน: (การประหยัดแรงงาน + การลดเศษวัสดุ + ปริมาณงานที่เพิ่มขึ้น) / (ต้นทุนเครื่องจักร + ต้นทุนการรวมระบบ + การบำรุงรักษา) ปัจจัยในการกำจัดเครื่องมือตกแต่งขั้นสุดท้ายและการลดเบี้ยประกันของคนงาน
โดยทั่วไป ระบบที่มีขนาดเหมาะสมจะแสดงระยะเวลาคืนทุนที่รวดเร็วในการใช้งานที่มีปริมาณมาก ซึ่งมักจะต่ำกว่าหกเดือน การเก็บต้นทุนของเศษวัสดุที่นำกลับมาใช้ใหม่จะช่วยเร่งผลตอบแทนจากการลงทุนให้เร็วขึ้น เมื่อคุณยกเลิกการเซาะร่องด้วยมือ คุณจะหยุดทิ้งชิ้นส่วนที่ขึ้นรูปอย่างสมบูรณ์แล้ว ซึ่งจะเป็นการเพิ่มผลผลิตต่อกะของคุณโดยตรง
ผู้ผลิตแม่พิมพ์ฉีดต้องเผชิญกับข้อผิดพลาดทั่วไปหลังการซื้อ การวางแผนเชิงรุกจะป้องกันไม่ให้ปัญหาเหล่านี้กระทบต่อกำหนดการผลิต การจัดการกับความเสี่ยงก่อนการติดตั้งรับประกันว่าการเปลี่ยนไปใช้การแยกส่วนอัตโนมัติเป็นไปอย่างราบรื่นและปกป้องการลงทุนของคุณ
ใบมีดทื่อแสดงถึงความเสี่ยงในการปฏิบัติงานอย่างมาก สิ่งเหล่านี้นำไปสู่ชิ้นส่วนที่รับแรงตึง การร้อยสายพลาสติก หรือการตัดที่ไม่สมบูรณ์จนทำให้ระบบอัตโนมัติดาวน์สตรีมติดขัด เมื่อใบมีดไม่สามารถตัดได้อย่างสมบูรณ์ หุ่นยนต์อาจพยายามทิ้งชิ้นส่วน แต่ป่วงที่ติดอยู่จะทำให้ชิ้นส่วนค้าง ทำให้เกิดความผิดปกติของเซลล์และหยุดการผลิต
ลดความเสี่ยงนี้ด้วยการกำหนดตารางการบำรุงรักษาเชิงป้องกันตามจำนวนรอบ ใช้ตัวนับจังหวะบนกระบอกสูบนิวแมติกหรือติดตามรอบผ่าน PLC เพื่อตรวจสอบการใช้งานที่แน่นอน รักษาสินค้าคงคลังสำหรับใบมีดทดแทนที่ไซต์งานเพื่อป้องกันการหยุดทำงานอย่างร้ายแรง สลับใบมีดล่วงหน้าก่อนที่คุณภาพการตัดจะลดลงจนเกินขีดจำกัดความคลาดเคลื่อนที่ยอมรับได้ การรอให้เบลดทำงานล้มเหลวในระหว่างดำเนินการผลิตรับประกันว่าชิ้นส่วนที่เสียหายและชั่วโมงเครื่องจักรที่สูญเปล่า
แรงเฉือนทางกลทำให้เกิดรอยแตกใต้พื้นผิวได้ง่ายในเรซินใสหรือเปราะ เช่น โพลีคาร์บอเนตหรืออะคริลิก รอยแตกขนาดเล็กเหล่านี้มักจะมองไม่เห็นด้วยตาเปล่าจนกว่าชิ้นส่วนจะล้มเหลวภายใต้การโหลดในภาคสนาม ซึ่งนำไปสู่การเรียกคืนผลิตภัณฑ์ที่มีค่าใช้จ่ายสูง
กำหนดให้มีการทดสอบการตัดก่อนซื้อด้วยตัวอย่างที่ขึ้นรูปจริง ส่งโพลีเมอร์เฉพาะของคุณไปยังผู้ผลิตอุปกรณ์เพื่อตรวจสอบความถูกต้อง ใช้ใบมีดที่ให้ความร้อนเพื่อละลายผ่านโซนความเครียด ปรับความเร็วตัดและแรงกดของกระบอกสูบเพื่อค้นหาแรงเฉือนที่เหมาะสมที่สุดสำหรับวัสดุที่ละเอียดอ่อน การตรวจสอบการทดสอบการตัดภายใต้แสงโพลาไรซ์เผยให้เห็นความเข้มข้นของความเค้นที่ซ่อนอยู่ก่อนการผลิตเต็มรูปแบบจะเริ่มขึ้น ช่วยให้วิศวกรปรับแต่งพารามิเตอร์การตัดได้
เครื่องตัดแบบนิวแมติกและแบบไฟฟ้ากำลังสูงทำให้เกิดอันตรายต่อจุดหนีบและการตัดแขนขาอย่างรุนแรง กระบอกสูบที่สามารถสร้างแรงได้ 2,000 นิวตันจะบดขยี้กระดูกได้ง่าย ความปลอดภัยของผู้ปฏิบัติงานจะต้องยังคงมีความสำคัญสูงสุดในระหว่างการดำเนินการและการปฏิบัติงานในแต่ละวัน
ตรวจสอบการปฏิบัติตามมาตรฐานความปลอดภัยของ OSHA และ ISO อย่างเคร่งครัด ใช้ม่านแสงเพื่อตรวจจับการมีอยู่ของผู้ปฏิบัติงานใกล้กับบริเวณการตัด ปล่อยแรงดันอากาศทันทีหากลำแสงแตก ใช้รีเลย์ป้องกันการผูกขาดแบบสองมือสำหรับยูนิตแบบตั้งโต๊ะเพื่อให้แน่ใจว่ามือทั้งสองข้างยังคงชัดเจนระหว่างการสั่งงาน ติดตั้งตัวป้องกัน Lexan จริงเพื่อป้องกันการสัมผัสกับขากรรไกรที่กำลังเคลื่อนที่โดยไม่ตั้งใจ ระเบียบปฏิบัติด้านความปลอดภัยที่เหมาะสมจะปกป้องพนักงานของคุณและปกป้องโรงงานของคุณจากค่าปรับตามกฎระเบียบ
การเปลี่ยนไปใช้ระบบการตัดเฉพาะถือเป็นวิวัฒนาการที่จำเป็นสำหรับผู้ขึ้นรูปสมัยใหม่ ช่วยให้สิ่งอำนวยความสะดวกสามารถปรับขนาดปริมาณ ปกป้องส่วนต่าง และรักษาการควบคุมคุณภาพที่เข้มงวด การใช้เครื่องมือแบบแมนนวลจะจำกัดการเติบโตและทำให้เกิดความแปรปรวนโดยไม่จำเป็น เราขอแนะนำยูนิตตั้งโต๊ะแบบนิวแมติกสำหรับโรงงานที่มีปริมาณผสมสูงและมีปริมาณน้อยซึ่งต้องการความยืดหยุ่นของผู้ปฏิบัติงาน หัวกัดแบบหุ่นยนต์ EOAT ทำงานได้ดีที่สุดในการทำงานที่มีส่วนผสมน้อย ปริมาณสูง หรือห้องปลอดเชื้อ ซึ่งความเร็วและความสม่ำเสมอเป็นสำคัญ
ทำตามขั้นตอนถัดไปทันทีเพื่อเริ่มการอัปเกรดของคุณ:
แยกชิ้นส่วนที่มีปริมาณสูงสุดหรือเศษซากสูงสุดเพื่อใช้เป็นกรณีทดสอบพื้นฐาน
คำนวณแรงตัดที่แน่นอนที่ต้องการโดยพิจารณาจากขนาดเกตและความต้านทานแรงดึงของโพลีเมอร์
ส่งชิ้นส่วนตัวอย่างและรันเนอร์ไปยังผู้ผลิตอุปกรณ์เพื่อทำการทดสอบการตัดแบบพิสูจน์แนวคิด
ตรวจสอบเซลล์หุ่นยนต์ที่มีอยู่ของคุณเพื่อกำหนดความจุน้ำหนักบรรทุกสำหรับการบูรณาการ EOAT
จัดทำกำหนดการเปลี่ยนใบมีดที่เป็นมาตรฐานโดยพิจารณาจากจำนวนรอบที่คาดการณ์ไว้
ตอบ: เป็นอุปกรณ์พิเศษที่ใช้ในการตัดป่วงหรือประตูออกจากชิ้นส่วนพลาสติกที่ขึ้นรูปอย่างหมดจด โดยจะมาแทนที่เครื่องมือแบบแมนนวล สร้างมาตรฐานคุณภาพการตัด และลดความเสี่ยงตามหลักสรีรศาสตร์ที่เกี่ยวข้องกับการตัดด้วยมือซ้ำๆ
ตอบ: แรงทั้งหมดขึ้นอยู่กับพื้นที่หน้าตัดของประตูและความต้านทานแรงดึงของโพลีเมอร์จำเพาะ โดยทั่วไปแรงที่ต้องการจะอยู่ในช่วงตั้งแต่ 100 นิวตันสำหรับพลาสติกอ่อน ไปจนถึงมากกว่า 2,000 นิวตันสำหรับเรซินวิศวกรรมที่มีความหนาและแข็ง
ตอบ: ระบุการใช้ความร้อนสำหรับวัสดุที่เปราะ เช่น อะคริลิค โพลีสไตรีน หรือโพลีคาร์บอเนต การตัดพลาสติกเหล่านี้ด้วยความเย็นมักทำให้เกิดความเครียดขึ้น เกิดการแตกร้าว หรือเกิดการแตกหักเล็กน้อย ใบมีดที่ให้ความร้อนจะละลายผ่านวัสดุเล็กน้อย ป้องกันการถ่ายเทความเค้นทางกล
ตอบ: อายุการใช้งานจะแตกต่างกันไปอย่างมากขึ้นอยู่กับวัสดุที่กำลังดำเนินการ การตัดเรซินที่ยังไม่ได้บรรจุอาจต้องใช้เวลาหลายแสนรอบก่อนที่จะทื่อ ในทางกลับกัน เรซินที่เติมแก้วสูงอาจทำให้ใบมีดเหล็กความเร็วสูงมาตรฐานทื่อภายในเวลาไม่กี่วัน โดยต้องใช้เม็ดมีดคาร์ไบด์แบบพิเศษ
ก. ใช่. คีมตัดส่วนปลายแขนกล (EOAT) ได้รับการออกแบบมาโดยเฉพาะเพื่อจุดประสงค์นี้ พวกเขาจำเป็นต้องมีสายนิวแมติกหรือการเชื่อมต่อไฟฟ้ามาตรฐาน และใช้การรวม I/O อย่างง่ายกับตัวควบคุมหุ่นยนต์ที่มีอยู่เพื่อซิงโครไนซ์ลำดับการตัด
ตอบ: sprue Picker เป็นหุ่นยนต์ง่ายๆ ที่จะดึงระบบรันเนอร์ทั้งหมดออกจากบริเวณแม่พิมพ์ เครื่องตัดประตูเป็นเครื่องมือเฉพาะที่จะตัดการเชื่อมต่อระหว่างนักวิ่งหรือป่วงนั้นกับชิ้นส่วนที่ขึ้นรูปขั้นสุดท้าย
ตอบ: ได้ โดยให้คุณเลือกการกำหนดค่าที่ถูกต้อง เครื่องตัดลมแบบมาตรฐานจะระบายอากาศที่สามารถรบกวนอนุภาคได้ อย่างไรก็ตาม เครื่องตัดไฟฟ้าหรือชุดนิวแมติกที่ติดตั้งท่อระบายอากาศสามารถใช้งานร่วมกับห้องคลีนรูมได้อย่างสมบูรณ์ และป้องกันการปนเปื้อนต่อสิ่งแวดล้อม


