
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-10-05 ที่มา:เว็บไซต์


ความแม่นยำของประตูในการฉีดขึ้นรูปเป็นตัวกำหนดความสมบูรณ์ของโครงสร้างและการตกแต่งที่สวยงามของชิ้นส่วนสุดท้าย อีกทั้งยังควบคุมประสิทธิภาพของวงจรการผลิตทั้งหมด ขนาดเกตที่คำนวณผิดทำให้เกิดอัตราเฉือนสูง ช็อตสั้น หรือรอบเวลามากเกินไป ประตูขนาดใหญ่หรือวางไว้ไม่ถูกต้องทำให้เกิดปัญหาคอขวดในขั้นตอนหลังการประมวลผลในโรงงาน ปัญหาคอขวดเหล่านี้ทำให้ต้นทุนแรงงานคนสูงขึ้น และเพิ่มความเสี่ยงที่ชิ้นส่วนจะเสียหายระหว่างการ degating
การเปลี่ยนจากการออกแบบแม่พิมพ์ตามทฤษฎีไปสู่ความเป็นจริงในการผลิตต้องใช้สองแนวทาง คุณต้องคำนวณขนาดเกตอย่างแม่นยำโดยพิจารณาจากรีโอโลยีโพลีเมอร์ ขนาดช็อต และรูปทรงของชิ้นส่วน คุณต้องจัดแนวมิติเหล่านั้นด้วยโซลูชันหลังการประมวลผลแบบอัตโนมัติ การรวม ที่เหมาะสม เครื่องตัดประตู ช่วยให้มั่นใจได้ว่าการผลิตสามารถปรับขนาดได้ และขจัดความไม่สอดคล้องกันของการตัดด้วยมือ
ความแม่นยำตามสูตร: ต้องคำนวณขนาดเกต (ความลึก ความกว้าง และความยาว) โดยใช้อัตราส่วนเฉพาะซึ่งเชื่อมโยงกับความหนาของผนังที่ระบุของชิ้นส่วน ปริมาตรช็อตทั้งหมด และดัชนีความหนืดของโพลีเมอร์
การแลกเปลี่ยนการไหลเทียบกับการแช่แข็ง: ประตูต้องมีขนาดใหญ่พอที่จะบรรจุชิ้นส่วนโดยไม่ต้องเฉือนมากเกินไป แต่ยังเล็กพอที่จะแข็งตัวอย่างรวดเร็วและลดระยะเวลาการทำงานให้เหลือน้อยที่สุด
การจัดตำแหน่งทั้งระบบ: การกำหนดขนาดเกตไม่สามารถแยกออกจากกันได้ โดยจะต้องคำนึงถึงความสามารถในการฉีดของเครื่องจักร น้ำหนักของนักวิ่ง และโครงร่างแบบหลายช่อง
การพึ่งพาหลังการประมวลผล: พื้นที่หน้าตัดที่คำนวณได้ของประตูจะกำหนดแรงตัดที่จำเป็นสำหรับการถอดโดยตรง โดยกำหนดข้อกำหนดเฉพาะของอุปกรณ์หลังการประมวลผล
ROI อัตโนมัติ: การเปลี่ยนจากการตัดแบบแมนนวลไปเป็นเครื่องตัดประตูโดยเฉพาะจะสมเหตุสมผลเมื่อความหนาของเกต ความแข็งของวัสดุ และปริมาณการผลิตเกินเกณฑ์ตามหลักสรีระศาสตร์แบบแมนนวล
ประตูที่ดีที่สุดทำหน้าที่หลักสามประการในระหว่างกระบวนการฉีดขึ้นรูป ขั้นแรก จะควบคุมทิศทางการไหลของโพลีเมอร์เข้าไปในคาวิตี้ ประการที่สอง จะจัดการอัตราเฉือนเพื่อป้องกันการเสื่อมสภาพของวัสดุ ประการที่สาม ช่วยให้มั่นใจได้ถึงการบรรจุตามปริมาตรที่เหมาะสมก่อนที่จะเกิดการแข็งตัว หากประตูล้มเหลวในงานใดๆ เหล่านี้ ชิ้นส่วนที่ขึ้นรูปจะเสียหาย วิศวกรจะต้องสร้างสมดุลให้กับข้อกำหนดเหล่านี้อย่างระมัดระวังในโรงงาน ประตูที่เต็มช่องอย่างรวดเร็วอาจแข็งตัวช้าเกินไป ส่งผลให้รอบเวลายาวนานขึ้น ประตูที่แข็งตัวอย่างรวดเร็วอาจจำกัดการไหลและทำให้เกิดการลัดวงจรหรือรอยจมอย่างรุนแรงในส่วนผนังหนา
พื้นที่หน้าตัดของเกตส่งผลโดยตรงต่อความเร็วของโพลีเมอร์ เมื่อพลาสติกละลายเคลื่อนตัวผ่านประตูแคบ ความเร็วของมันจะเพิ่มขึ้นอย่างรวดเร็ว การเคลื่อนไหวที่รวดเร็วนี้ทำให้เกิดแรงเสียดทานที่เรียกว่าความร้อนเฉือน การให้ความร้อนด้วยแรงเฉือนปานกลางช่วยลดความหนืดและช่วยอุดช่องว่าง อย่างไรก็ตาม แรงเฉือนที่มากเกินไปจะทำให้โซ่โพลีเมอร์เสื่อมคุณภาพ การเสื่อมสภาพของวัสดุนำไปสู่ชิ้นส่วนที่เปราะ การเปลี่ยนสี และรอยกระเด็น โพลีเมอร์ที่แตกต่างกันมีขีดจำกัดอัตราเฉือนที่แตกต่างกัน ซึ่งคุณต้องเคารพในระหว่างการกำหนดขนาดเกต
อัตราเฉือนสูงสุดที่อนุญาตสำหรับโพลีเมอร์ทั่วไป | ||
ประเภทโพลีเมอร์ | อัตราเฉือนสูงสุด (1/s) | ความเสี่ยงของการเกินขีดจำกัด |
|---|---|---|
พีวีซี (แข็ง) | 20,000 | การเผาไหม้ที่รุนแรง ก๊าซที่มีฤทธิ์กัดกร่อน |
โพลีคาร์บอเนต (พีซี) | 40,000 | โซ่ขาด สูญเสียกำลังรับแรงกระแทก |
เอบีเอส | 50,000 | การฉายพื้นผิว การเปลี่ยนสี |
โพรพิลีน (PP) | 100,000 | การย่อยสลายน้อยที่สุด ความเสี่ยงต่อการเกิดแฟลชเพิ่มขึ้น |
ไนลอน (PA66) | 100,000 | การเสื่อมสภาพของวัสดุ ความล้มเหลวที่เปราะ |
ในทางกลับกัน ประตูที่มีขนาดใหญ่เกินไปจะช่วยลดแรงเฉือนแต่จะทำให้เวลาในการเติมเพิ่มขึ้น เวลาเติมที่ช้าลงจะทำให้ส่วนหน้าหลอมเหลวเย็นลงก่อนเวลาอันควร การระบายความร้อนนี้ส่งผลให้เกิดรอยเชื่อมที่โดดเด่นและการเติมที่ไม่สมบูรณ์ โดยเฉพาะอย่างยิ่งในการใช้งานที่มีผนังบาง
ขนาดเกตส่งผลโดยตรงต่อรูปลักษณ์สุดท้ายและความสมบูรณ์ของโครงสร้างของส่วนประกอบที่ขึ้นรูป ประตูที่ใหญ่ขึ้นให้แรงอัดที่ดีเยี่ยม ซึ่งช่วยลดรอยจมและช่องว่างภายใน อย่างไรก็ตาม พวกเขาทิ้งร่องรอยไว้มากมาย เศษที่เหลือนี้จำเป็นต้องตัดแต่งอย่างรุนแรง ซึ่งมักจะทิ้งรอยแผลเป็นที่มองเห็นได้บนพื้นผิวชิ้นส่วน ประตูที่เล็กกว่าจะทิ้งร่องรอยไว้เล็กน้อยและปรับปรุงรูปลักษณ์ที่สวยงาม แต่ก็ยังจำกัดแรงกดดันในการบรรจุ การบรรจุแบบจำกัดจะเพิ่มความเครียดของชิ้นส่วนภายในและการบิดงอของมิติ คุณต้องชั่งน้ำหนักข้อดีข้อเสียด้านความสวยงามและโครงสร้างเหล่านี้กับการใช้งานผลิตภัณฑ์ขั้นสุดท้ายตามที่ตั้งใจไว้ สำหรับวัสดุที่เติมแก้ว ตำแหน่งและขนาดของเกตจะกำหนดการวางแนวของไฟเบอร์ด้วย ซึ่งมีอิทธิพลอย่างมากต่อความแข็งแรงเชิงกลของชิ้นส่วนสุดท้าย
การกำหนดขนาดเกตที่แม่นยำเริ่มต้นด้วยการกำหนดปริมาตรการยิงทั้งหมด คุณคำนวณปริมาตรช็อตที่ต้องการโดยการหารน้ำหนักช็อตรวมด้วยความหนาแน่นของวัสดุจำเพาะที่อุณหภูมิการประมวลผล น้ำหนักช็อตรวมจะรวมน้ำหนักชิ้นงานคูณด้วยจำนวนฟันผุ บวกกับน้ำหนักรันเนอร์ด้วย
ชั่งน้ำหนักส่วนสุดท้าย (เช่น 25 กรัม)
คูณด้วยจำนวนฟันผุ (เช่น 4 ฟันผุ = 100 กรัม)
เพิ่มนักวิ่งและน้ำหนักป่วงโดยประมาณ (เช่น 15 กรัม)
น้ำหนักลูกยิงทั้งหมด = 115 กรัม
หารด้วยความหนาแน่นหลอมเหลวของโพลีเมอร์ (เช่น ABS ที่ 0.95 กรัม/ซม.) เพื่อหาปริมาตร (121 ซม.)
การแปลงน้ำหนักนี้เป็นปริมาตรทำให้มั่นใจได้ว่าประตูสามารถรองรับการไหลของวัสดุที่จำเป็นโดยไม่มีแรงดันตกคร่อมระบบป้อนมากเกินไป
คุณต้องจัดปริมาตรการฉีดขึ้นรูปที่คำนวณได้ให้สอดคล้องกับกำลังการผลิตตามทฤษฎีของเครื่องฉีดพลาสติก คำนวณปริมาตรตามทฤษฎีโดยใช้สูตร: เส้นผ่านศูนย์กลางของสกรูยกกำลังสองคูณด้วย 0.785 แล้วคูณด้วยจังหวะการฉีด เครื่องจักรจะต้องส่งช็อตที่ต้องการผ่านประตูที่คำนวณได้อย่างมีประสิทธิภาพ มาตรฐานอุตสาหกรรมกำหนดให้ใช้ระหว่าง 20% ถึง 80% ของความจุบาร์เรล หากประตูเล็กเกินไปเมื่อเทียบกับความจุของเครื่องจักร คุณจะพบกับแรงดันตกคร่อมอย่างรุนแรง เครื่องจักรจะประสบปัญหาในการแพ็คแม่พิมพ์ ส่งผลให้ขนาดชิ้นส่วนไม่สอดคล้องกันและอัตราของเสียสูงขึ้น
โพลีเมอร์ที่แตกต่างกันมีพฤติกรรมการไหลที่แตกต่างกันภายใต้ความร้อนและความดัน วัสดุที่มีความหนืดสูง เช่น โพลีคาร์บอเนต (PC) และพีวีซีแข็งต้านทานการไหล วัสดุเหล่านี้ต้องการความลึกของประตูที่มากขึ้นเพื่อป้องกันแรงเฉือนและการสูญเสียแรงดันมากเกินไป เรซินที่มีการไหลสูง เช่น ไนลอน โพลีโพรพีลีน (PP) และ ABS ไหลได้ง่าย คุณสามารถใช้ประตูขนาดเล็กสำหรับวัสดุเหล่านี้ได้โดยไม่ต้องเสี่ยงกับการยิงระยะสั้น การจัดหมวดหมู่โพลีเมอร์ของคุณอย่างถูกต้องเป็นขั้นตอนบังคับก่อนที่จะใช้สูตรการกำหนดขนาดใดๆ
ความหนืดของวัสดุและอัตราส่วนความลึกเกตพื้นฐาน | ||
ประเภทโพลีเมอร์ | ลักษณะการไหล | ความลึกของประตูทั่วไป (% ของความหนาของผนัง) |
|---|---|---|
โพลีคาร์บอเนต (พีซี) | ความหนืดสูง / แข็ง | 70% - 90% |
PMMA (อะคริลิก) | ความหนืดสูง | 70% - 85% |
เอบีเอส | ความหนืดปานกลาง | 60% - 75% |
POM (อะซีตัล) | ความหนืดปานกลาง | 50% - 70% |
โพรพิลีน (PP) | ความหนืดต่ำ / การไหลสูง | 50% - 65% |
ไนลอน (PA) | ความหนืดต่ำ / การไหลสูง | 40% - 60% |
ความหนาของผนังระบุของชิ้นส่วนจะกำหนดความลึกของเกตพื้นฐาน กฎทั่วไปคือการเชื่อมต่อความหนาของผนังสูงสุดเข้ากับขนาดของเกตโดยตรง หากคุณวางประตูเล็กๆ ไว้บนพื้นที่ที่มีผนังหนา ประตูจะหยุดนิ่งก่อนที่ช่องจะเต็มหมด การแข็งตัวก่อนกำหนดนี้ทำให้เกิดรอยจมและช่องว่าง วางประตูไว้ที่ส่วนที่หนาที่สุดของชิ้นส่วนเสมอ คำนวณความลึกเริ่มต้นของคุณตามความหนาของผนังเฉพาะเพื่อให้แน่ใจว่าแรงดันในการอัดบรรจุเพียงพอ
ประตูไม่ทำงานอย่างอิสระ มันเป็นข้อจำกัดสุดท้ายในระบบฟีดที่กว้างขึ้น คุณต้องสร้างความสัมพันธ์เชิงปริมาตรระหว่างป่วง เส้นผ่านศูนย์กลางของรันเนอร์ และเกต ความสัมพันธ์นี้ทำให้มีแรงดันตกคร่อมที่สมดุลทั่วทั้งแม่พิมพ์ รันเนอร์จะต้องมีขนาดใหญ่กว่าประตูเพื่อรักษาอุณหภูมิและความดันหลอมเหลว หากนักวิ่งมีขนาดเล็กเกินไป วัสดุจะเย็นลงและมีความหนืดเพิ่มขึ้นก่อนที่จะถึงเกต ส่งผลให้การคำนวณเกตของคุณไร้ประโยชน์ การรวมบ่อทากเย็นไว้ที่ทางแยกของนักวิ่งจะป้องกันไม่ให้วัสดุระบายความร้อนปิดกั้นประตู
Edge Gate เป็นประเภทที่ใช้กันทั่วไปในการฉีดขึ้นรูป รูปร่างสี่เหลี่ยมทำให้ง่ายต่อการตัดเฉือนและดัดแปลง การคำนวณขนาดต้องใช้วิธีการที่เป็นระบบโดยพิจารณาจากรูปทรงและวัสดุของชิ้นส่วน
ความลึก (h): คำนวณความลึกเป็นเปอร์เซ็นต์ของความหนาของผนังที่ระบุ (t) สำหรับวัสดุที่มีการไหลสูง ให้ใช้ 50% สำหรับวัสดุที่มีความหนืดให้ใช้ถึง 90% สูตร: h = t × ค่าคงที่ของวัสดุ หากผนังมีความหนา 3.0 มม. และวัสดุเป็น PC ความลึกควรอยู่ที่ประมาณ 2.4 มม.
ความกว้าง (w): คำนวณความกว้างตามปริมาตรชิ้นส่วนและความยาวการไหลของวัสดุ สูตรเชิงประจักษ์ทั่วไปคือ w = (n × √Area) / 30 โดยที่ n คือค่าคงที่ของวัสดุ โดยทั่วไปความกว้างจะเป็นสองถึงสามเท่าของความลึกของประตู
ความยาวที่ดิน (l): รักษาความยาวของที่ดินให้สั้นที่สุด ความยาวที่ดินที่สั้นจะช่วยลดแรงดันตกคร่อมและป้องกันการแข็งตัวก่อนเวลาอันควร ความยาวที่ดินโดยทั่วไปอยู่ระหว่าง 0.5 มม. ถึง 2.0 มม. ความสูงเกิน 2.0 มม. จะเพิ่มความเสี่ยงในการฉีดช็อตสั้นอย่างมาก และต้องใช้แรงกดในการฉีดที่สูงขึ้น
ประตูระบุตำแหน่งและประตูใต้น้ำแยกชิ้นส่วนออกจากตัววิ่งโดยอัตโนมัติในระหว่างการดีดตัวออก การ degating อัตโนมัตินี้ช่วยประหยัดเวลาในการประมวลผลภายหลังได้มาก แต่ต้องใช้เครื่องจักรที่แม่นยำ
การคำนวณเส้นผ่านศูนย์กลาง: ยึดเส้นผ่านศูนย์กลางเกตตามน้ำหนักชิ้นส่วนและขีดจำกัดแรงเฉือน สำหรับประตูระบุตำแหน่ง โดยทั่วไปแล้ว เส้นผ่านศูนย์กลางจะอยู่ในช่วงตั้งแต่ 0.8 มม. ถึง 3.0 มม. ใช้เส้นผ่านศูนย์กลางเล็กกว่าสำหรับชิ้นส่วนที่มีน้ำหนักเบาและเรซินที่มีของเหลวสูง
ข้อควรพิจารณาเกี่ยวกับมุมร่าง: ประตูเรือดำน้ำจำเป็นต้องมีมุมร่างเฉพาะเพื่อตัดเฉือนอย่างหมดจดในระหว่างการดีดออก การทำมุมระหว่าง 30 ถึง 45 องศาช่วยให้แน่ใจว่าประตูแตกเสมอกับพื้นผิวของชิ้นส่วน มุมที่ไม่ถูกต้องนำไปสู่การปิดกั้นประตู การหลุดล่อนของวัสดุ หรือมีร่องรอยมากเกินไปซึ่งต้องตัดแต่งด้วยมือ
Shear Edge: คมตัดของประตูอุโมงค์ในเหล็กแม่พิมพ์จะต้องคม คมตัดทื่อจะทำให้โพลีเมอร์ยืดออกแทนที่จะตัด ทำให้เกิดความบกพร่องในการร้อยสายและความสวยงาม
การเปลี่ยนการไหลที่ราบรื่นช่วยป้องกันการเสื่อมสภาพของวัสดุและการเพิ่มแรงดัน คุณต้องกำหนดขนาดระบบป้อนให้เหมาะสมก่อนที่จะก้าวลงไปที่ประตู
Sprue O-Diameter: คำนวณเส้นผ่านศูนย์กลางปากป่วงตามขนาดปากหัวฉีดของเครื่อง เส้นผ่านศูนย์กลาง O ของป่วงควรมีขนาดใหญ่กว่าปากหัวฉีด 0.5 มม. ถึง 1.0 มม. เพื่อป้องกันไม่ให้วัสดุค้าง และให้แน่ใจว่าการดึงป่วงที่สะอาด
Sprue Taper: ใช้เทเปอร์ 2 ถึง 4 องศากับป่วงเพื่อช่วยให้ดีดออกได้ง่าย
เครื่องคำนวณรันเนอร์: ใช้เครื่องคำนวณรันเนอร์เพื่อกำหนดเส้นผ่านศูนย์กลางรันเนอร์ที่เหมาะสมที่สุดโดยพิจารณาจากปริมาตรชิ้นส่วนและความยาวการไหล นักวิ่งจะต้องส่งของเหลวที่หลอมไปที่ประตูโดยมีการสูญเสียอุณหภูมิน้อยที่สุด ค่อยๆ ก้าวลงมิติจากป่วงไปยังนักวิ่งหลัก นักวิ่งรอง และสุดท้ายไปที่ประตู
ขนาดของเกตส่งผลโดยตรงต่อเวิร์กโฟลว์หลังการประมวลผล การเล็มแบบแมนนวลขึ้นอยู่กับสรีระของผู้ปฏิบัติงานและความแข็งแรงของมือ เมื่อประตูมีความหนาเกิน 2.0 มม. การตัดแต่งด้วยมือจะทำให้เครียดและไม่มีประสิทธิภาพ โพลีเมอร์แข็งเช่นไนลอนที่เติมแก้วผสมปัญหานี้ ผู้ปฏิบัติงานประสบกับความเมื่อยล้า ส่งผลให้เกิดการบาดเจ็บจากความเครียดซ้ำๆ (RSI) การตัดไม่สม่ำเสมอ และเพิ่มอัตราของเสีย จำเป็นต้องมีการกำหนดขีดจำกัดทางกายภาพสำหรับการตัดแบบแมนนวล เมื่อคุณผ่านเกณฑ์นี้แล้ว โซลูชันอัตโนมัติจะกลายเป็นข้อบังคับในการรักษาความเร็วในการผลิตและคุณภาพของชิ้นส่วน
ในการเลือกอุปกรณ์ degating อัตโนมัติที่เหมาะสม คุณต้องคำนวณแรงตัดที่ต้องการ ใช้สูตรนี้: แรง = พื้นที่หน้าตัดของเกต × แรงเฉือน/ความต้านทานแรงดึงของวัสดุ ขั้นแรก ให้กำหนดพื้นที่หน้าตัดโดยการคูณความกว้างของประตูด้วยความลึก จากนั้น ระบุความต้านทานแรงดึงของโพลีเมอร์เฉพาะของคุณ การคูณค่าทั้งสองนี้จะทำให้คุณมีแรงพื้นฐานที่จำเป็นในการตัดประตู เพิ่มระยะขอบด้านความปลอดภัย 20% ถึง 30% ในการคำนวณนี้เสมอ เพื่อพิจารณาการสึกหรอของใบมีด ความผันผวนของแรงดันอากาศ และความแปรผันของวัสดุเล็กน้อย
แรงตัดโดยประมาณตามวัสดุและพื้นที่ประตู | |||
วัสดุ | ความต้านแรงดึง (MPa) | บริเวณประตู (2 มม. x 4 มม. = 8 มม.²) | แรงที่ต้องการ + มาร์จิ้น 20% (N) |
|---|---|---|---|
โพรพิลีน (PP) | 30 | 8 มม.² | 288 น |
เอบีเอส | 45 | 8 มม.² | 432 น |
โพลีคาร์บอเนต (พีซี) | 65 | 8 มม.² | 624 น |
ไนลอนเติมแก้ว (PA66 GF30) | 150 | 8 มม.² | 1440 น |
ขนาดเกตที่คำนวณได้และวิธีการดีเกตที่เลือกจะกำหนดพิกัดความเผื่อมิติสุดท้ายของชิ้นส่วนที่ขึ้นรูป การตัดขอบเกตที่มีความหนาด้วยตนเองจะทิ้งร่องรอยต่างๆ ไว้ ซึ่งมักต้องใช้การขัดหรือการกำหนดเส้นทางรอง ประตูเรือดำน้ำที่มีขนาดเหมาะสมจะพังอย่างหมดจด เหลือร่องรอยที่แม่นยำและน้อยที่สุด เมื่อจำเป็นต้องมีความทนทานต่อความสวยงามที่เข้มงวด คุณต้องออกแบบประตูสำหรับการตัดอัตโนมัติโดยเฉพาะ อุปกรณ์ตัดที่มีความแม่นยำช่วยให้แน่ใจว่าร่องรอยยังคงอยู่ในขีดจำกัดที่ยอมรับได้ โดยไม่จำเป็นต้องดำเนินการเก็บผิวละเอียดขั้นที่สอง
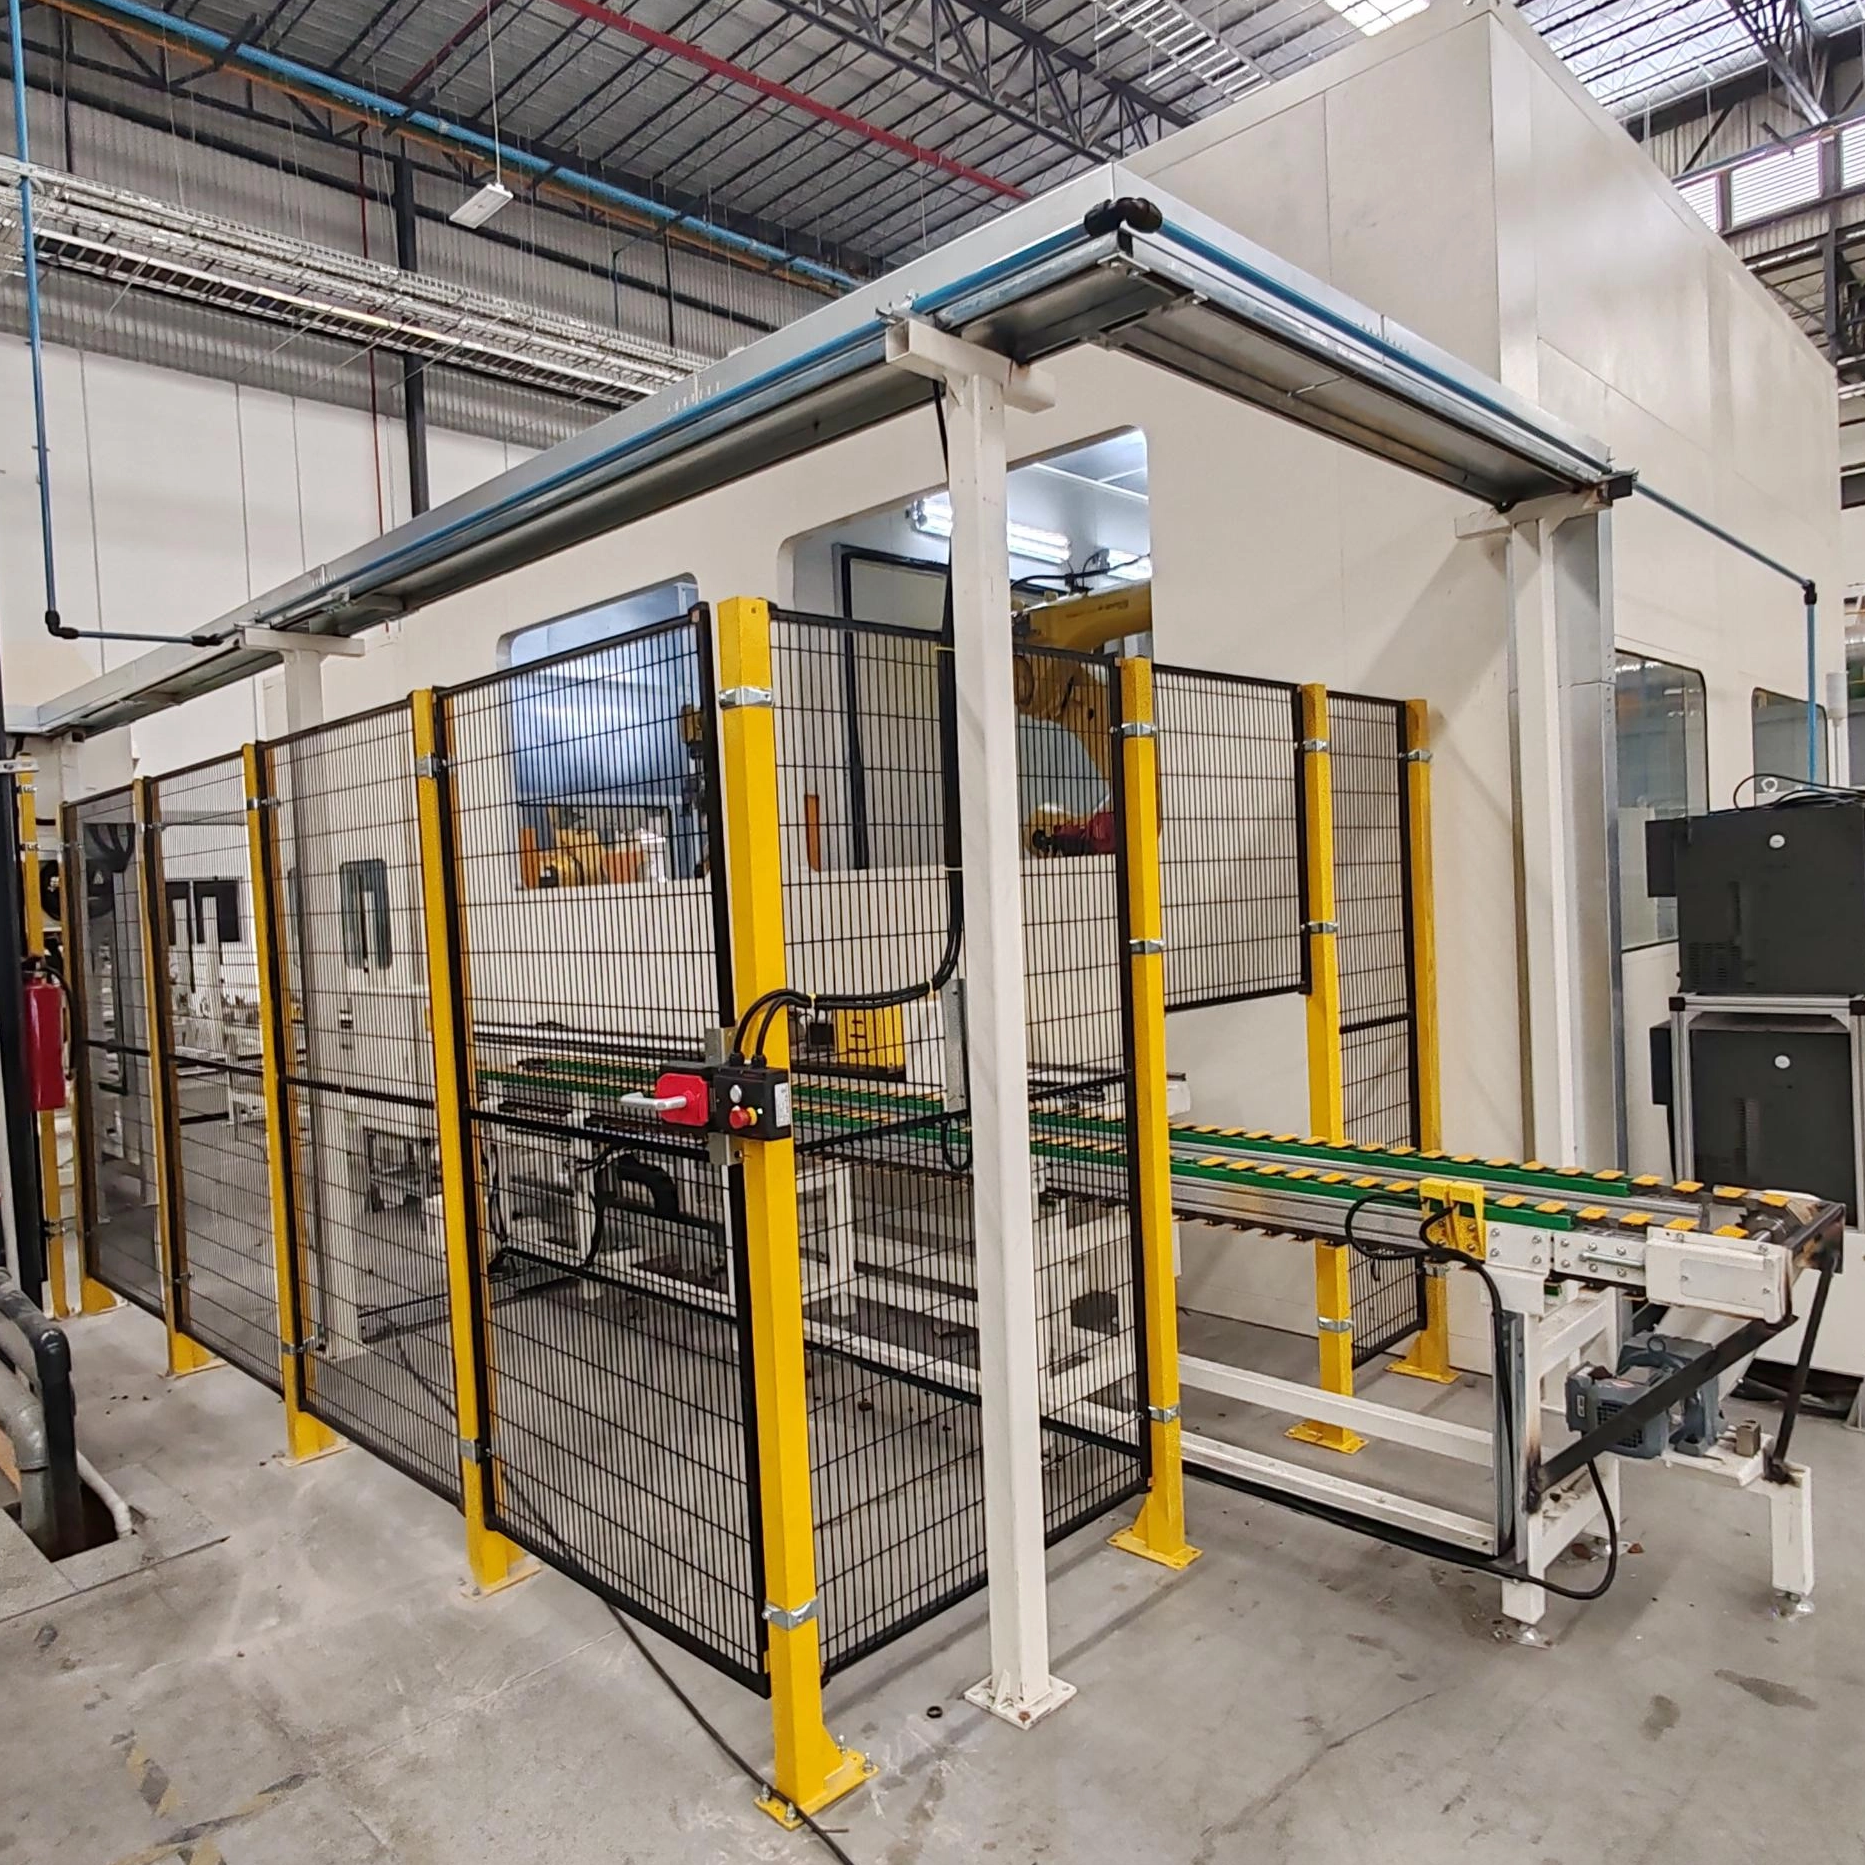
ระบบ degating อัตโนมัติมีการกำหนดค่าหลายแบบ แต่ละแบบเหมาะกับรูปแบบเกตและปริมาณการผลิตเฉพาะ คีมตัดแบบใช้ลมมีความคุ้มค่าและเหมาะสำหรับขอบมาตรฐานและประตูแท็บ เครื่องตัดใบมีดแบบใช้ความร้อนเป็นเลิศในการหั่นผ่านวัสดุที่เปราะโดยไม่ทำให้เกิดรอยแตกร้าวขนาดเล็ก ระบบตัดด้วยเลเซอร์ให้ความแม่นยำที่ไม่มีใครเทียบได้สำหรับส่วนประกอบทางการแพทย์หรือออพติคัล แต่ต้องใช้เงินลงทุนจำนวนมาก เราเตอร์หุ่นยนต์หลายแกนจัดการโปรไฟล์เกต 3D ที่ซับซ้อนบนชิ้นส่วนยานยนต์หรือโครงสร้างขนาดใหญ่ การเลือกประเภทที่เหมาะสมจะขึ้นอยู่กับขนาดประตูที่คำนวณและคุณสมบัติของวัสดุทั้งหมด
คุณต้องใช้พื้นที่หน้าตัดของเกตที่คำนวณไว้ก่อนหน้านี้เพื่อระบุอุปกรณ์ การคำนวณแรงตัดจะกำหนดขนาดกระบอกลมที่ต้องการ หากความต้องการแรงของคุณเกินความสามารถของกระบอกสูบ ใบมีดจะหยุดหรือบดขยี้ประตูแทนที่จะตัดอย่างหมดจด ประเมินรูปทรงของใบมีดเทียบกับรูปแบบประตูเฉพาะของคุณ การจับคู่โปรไฟล์ใบมีดกับรูปทรงของเกตจะช่วยลดร่องรอยและยืดอายุการใช้งานของใบมีด
คู่มือการเลือกรูปทรงใบมีด | ||
ประเภทใบมีด | เหมาะที่สุดสำหรับ | ข้อได้เปรียบ |
|---|---|---|
ใบมีดแบนมาตรฐาน | ประตูขอบ ประตูแท็บ | ให้การตัดที่สะอาดและเรียบเสมอกับพื้นผิวชิ้นส่วนที่เรียบ |
ใบมีดลบคม มุม (15°-40°) | ประตูปิดภาคเรียน, การฝึกปรืออย่างแน่นหนา | ช่วยให้ตัวกระบอกสูบสามารถเคลียร์รูปทรงของชิ้นส่วนได้ |
งานหนัก / นูน | ประตูหนาวัสดุเติมแก้ว | ต้านทานการบิ่นและรับมือกับแรงตัดสูง |
การบูรณาการ เครื่องตัดประตู ต้องมีการประเมินอย่างรอบคอบเกี่ยวกับความสามารถในการปรับขนาดการผลิตในโรงงาน
การซิงโครไนซ์เวลาของวงจร: อุปกรณ์ตัดจะต้องทำงานภายในรอบเวลาของเครื่องฉีดพลาสติก หากกระบวนการ degating ใช้เวลานานกว่ารอบการขึ้นรูป จะเกิดปัญหาคอขวดขึ้น ตรวจสอบให้แน่ใจว่าเครื่องตัดอัตโนมัติสามารถก้าวทันการผลิตด้วยความเร็วสูง
รอยเท้าเครื่องและการบูรณาการ: ประเมินว่าเครื่องมือปลายแขนกล (EOAT) หรือสถานีตัดแบบสแตนด์อโลนเหมาะกับแผนผังพื้นที่ของคุณหรือไม่ EOAT ผสานรวมการดำเนินการตัดเข้ากับหุ่นยนต์สกัดโดยตรง ซึ่งช่วยประหยัดพื้นที่ สถานีแบบสแตนด์อโลนให้แรงตัดที่สูงกว่าและการเข้าถึงการบำรุงรักษาที่ง่ายกว่าสำหรับการใช้งานหนัก
ความเสถียรของการจ่ายอากาศ: เครื่องตัดแบบนิวแมติกต้องใช้แรงดันอากาศสม่ำเสมอ แรงดันอากาศในร้านลดลงจะส่งผลให้การตัดไม่สมบูรณ์ ติดตั้งตัวควบคุมเฉพาะสำหรับสถานีตัด
การทำให้กระบวนการ degating เป็นแบบอัตโนมัติทำให้เกิดความเสี่ยงทางกลไกเฉพาะที่ต้องใช้กลยุทธ์การบรรเทาเชิงรุก
ความเสี่ยง: การสึกหรอของใบมีดก่อนกำหนดจะเกิดขึ้นอย่างรวดเร็วเมื่อแปรรูปโพลีเมอร์ที่เติมแก้วหรือมีฤทธิ์กัดกร่อนสูง ใบมีดเหล็กมาตรฐานทื่ออย่างรวดเร็ว ส่งผลให้ประตูถูกบดขยี้และตกแต่งสวยงามไม่ดี
การบรรเทาผลกระทบ: ระบุใบมีดปลายคาร์ไบด์หรือโลหะผสมเหล็กชุบแข็งพิเศษ ใช้กำหนดการตรวจสอบใบมีดตามปกติตามจำนวนรอบ
ความเสี่ยง: การแตกร้าวระดับไมโครมักเกิดขึ้นเมื่อตัดวัสดุที่เปราะ เช่น อะคริลิกหรือโพลีสไตรีน การตัดด้วยความเย็นจะทำให้เกิดความเครียดกับชิ้นส่วน ทำให้เกิดความเสียหายล่าช้า
การบรรเทาผลกระทบ: ใช้โซลูชันการตัดโดยใช้ความร้อน การให้ความร้อนแก่ใบมีดจะทำให้โพลีเมอร์อ่อนตัวลงอย่างแม่นยำที่จุดเฉือน ช่วยให้ตัดได้อย่างราบรื่นโดยไม่ทำให้เกิดรอยแตกร้าวจากความเค้น
ข้อผิดพลาดที่พบบ่อยในการออกแบบแม่พิมพ์คือไม่สามารถคำนึงถึงน้ำหนักของนักวิ่งและเค้าโครงแบบหลายช่อง บางครั้งวิศวกรจะคำนวณขนาดประตูโดยพิจารณาจากปริมาตรของชิ้นส่วนเพียงชิ้นเดียว ข้อผิดพลาดนี้ละเว้นการไหลทั้งหมดที่ต้องการผ่านระบบป้อนหลัก เมื่อคุณเพิกเฉยต่อความจุช็อตทั้งหมด คุณจะสร้างความไม่สมดุลของแรงดันอย่างรุนแรง โดยเฉพาะอย่างยิ่งในแม่พิมพ์แบบครอบครัว ฟันผุที่อยู่ใกล้กับป่วงมากเกินไป ในขณะที่ฟันผุด้านนอกประสบปัญหาจากการยิงระยะสั้น คำนวณปริมาตรการยิงรวมก่อนปรับขนาดประตูแต่ละบานเสมอ
ความปรารถนาที่จะลดร่องรอยของประตูให้เหลือน้อยที่สุดมักนำไปสู่ประตูที่เล็กเกินไป แม้ว่าประตูขนาดเล็กจะช่วยปรับปรุงรูปลักษณ์ที่สวยงามและลดเวลาในการตัดแต่ง แต่ก็จำกัดการไหลของวัสดุอย่างรุนแรง ประตูที่มีขนาดเล็กเกินไปจะทำให้ของเหลวที่ละลายแข็งตัวก่อนเวลาอันควร เครื่องขึ้นรูปไม่สามารถใช้แรงอัดบรรจุที่เพียงพอผ่านประตูแช่แข็งได้ การแลกเปลี่ยนนี้ส่งผลให้เกิดช็อตสั้น รอยยุบ และความเครียดภายในสูง คุณต้องจัดลำดับความสำคัญของการบรรจุช่องที่เหมาะสมมากกว่าร่องรอยที่น้อยที่สุดในระหว่างการคำนวณขนาดเริ่มต้น
ในทางกลับกัน ประตูที่มีขนาดใหญ่เกินไปจะทำให้การแข็งตัวล่าช้าออกไป เครื่องขึ้นรูปจะต้องรับแรงกดนานขึ้นเพื่อป้องกันไม่ให้วัสดุไหลกลับออกจากโพรง เวลาพักที่ยาวนานนี้จะเพิ่มเวลาการทำความเย็นโดยรวม การขยายตัวของรอบเวลาทำให้ผลผลิตลดลงและส่งผลให้ต้นทุนชิ้นส่วนเพิ่มขึ้น ประตูขนาดใหญ่ยังสร้างร่องรอยขนาดใหญ่ที่ต้องใช้เครื่องตัดอัตโนมัติสำหรับงานหนัก คุณต้องหาจุดสมดุลที่แม่นยำ โดยที่ประตูมีขนาดใหญ่พอที่จะบรรจุชิ้นส่วนแต่เล็กพอที่จะแข็งตัวได้อย่างรวดเร็ว
การออกแบบประตูที่ปรับการไหลให้เหมาะสมแต่ไม่สามารถเข้าถึงได้สำหรับขั้นตอนหลังการประมวลผลทำให้เกิดปัญหาใหญ่ในการผลิต บางครั้งวิศวกรจะวางประตูไว้ในพื้นที่ปิดภาคเรียนหรือตามรูปทรงที่ซับซ้อนเพื่อซ่อนร่องรอย อย่างไรก็ตาม ใบมีดตัดมาตรฐานไม่สามารถเข้าถึงตำแหน่งเหล่านี้ได้ การวางแนวที่ไม่ตรงนี้ทำให้ผู้ผลิตต้องลงทุนในระบบอัตโนมัติแบบกำหนดเองที่มีราคาแพง หรือเปลี่ยนกลับไปใช้การตัดแต่งแบบแมนนวลอย่างช้าๆ พิจารณาขนาดทางกายภาพของใบมีดตัดและคีมตัดมาตรฐานเสมอเมื่อตัดสินใจเลือกตำแหน่งและขนาดของประตู
ตรวจสอบการวิเคราะห์การไหลของแม่พิมพ์ปัจจุบันของคุณเพื่อให้แน่ใจว่าขนาดเกตสอดคล้องกับความหนืดของวัสดุและความหนาของผนังชิ้นส่วน
คำนวณแรงตัดที่ต้องการสำหรับการผสมโพลีเมอร์และขนาดเกตเฉพาะของคุณโดยใช้สูตรพื้นที่หน้าตัด
ขอการสาธิตรอบเวลาและการทดสอบการตัดจากผู้ผลิตอุปกรณ์เพื่อตรวจสอบรูปทรงของใบมีดและแรงกระบอกสูบ
สร้างมาตรฐานรูปทรงใบมีดทั่วทั้งโรงงานของคุณเพื่อลดสินค้าคงคลังของอะไหล่และทำให้การบำรุงรักษาง่ายขึ้น
ตอบ: คำนวณความลึกของเกตขอบเป็นเปอร์เซ็นต์ของความหนาของผนังที่ระบุของชิ้นส่วน สำหรับวัสดุที่มีการไหลสูง ให้ใช้ 50% ถึง 60% สำหรับวัสดุที่มีความหนืดสูง ให้ใช้ 70% ถึง 90% สูตรคือ: ความลึกของประตู = ความหนาของผนัง × ค่าคงที่การไหลของวัสดุ
ตอบ: กำหนดน้ำหนักช็อตรวมโดยการคูณน้ำหนักชิ้นงานด้วยจำนวนฟันผุ แล้วบวกกับน้ำหนักรันเนอร์ หารน้ำหนักรวมนี้ด้วยความหนาแน่นจำเพาะของโพลีเมอร์ที่อุณหภูมิการประมวลผล เพื่อหาปริมาตรช็อตทั้งหมด
ตอบ: วัสดุที่มีความหนืดสูง เช่น โพลีคาร์บอเนต ต้านทานการไหล และต้องใช้ความลึกของเกตที่มากขึ้น เพื่อป้องกันความร้อนจากแรงเฉือนที่มากเกินไปและการสูญเสียแรงดัน วัสดุที่มีความหนืดต่ำ เช่น ไนลอน ไหลได้ง่าย และสามารถใช้ประตูขนาดเล็กได้โดยไม่ต้องเสี่ยงกับการยิงระยะสั้น
ตอบ: การตัดแต่งด้วยมือจะไม่ปลอดภัยตามหลักสรีรศาสตร์และไม่มีประสิทธิภาพเมื่อประตูหนาเกิน 2.0 มม. โดยเฉพาะอย่างยิ่งกับโพลีเมอร์แข็งหรือเติมแก้ว นอกเหนือจากเกณฑ์นี้ เครื่องตัดอัตโนมัติจำเป็นต้องรักษาความเร็วในการผลิตและคุณภาพของชิ้นส่วน
ตอบ: ใช้สูตร: แรง = พื้นที่หน้าตัดของเกต × ความต้านแรงดึงของวัสดุ คำนวณพื้นที่โดยการคูณความกว้างของประตูด้วยความลึก เพิ่มระยะขอบด้านความปลอดภัย 20% ถึง 30% เสมอเพื่อพิจารณาการสึกหรอของใบมีดและการเปลี่ยนแปลงของวัสดุเล็กน้อย
ตอบ: ใบมีดเหล็กมาตรฐานจะทื่ออย่างรวดเร็วเมื่อตัดโพลีเมอร์ที่เติมแก้วซึ่งมีฤทธิ์กัดกร่อน ในการจัดการวัสดุเหล่านี้อย่างมีประสิทธิภาพ คุณต้องติดตั้งใบมีดปลายคาร์ไบด์หรือโลหะผสมเหล็กชุบแข็งพิเศษให้กับเครื่องจักร และติดตามการสึกหรอของใบมีดอย่างใกล้ชิด
ตอบ: ความยาวเกตที่ยาวขึ้นจะเพิ่มความต้านทานแรงเสียดทาน โดยต้องใช้แรงดันการฉีดที่สูงขึ้นเพื่อดันวัสดุหลอมเข้าไปในคาวิตี้ รักษาความยาวของพื้นดินให้สั้น (โดยทั่วไปคือ 0.5 มม. ถึง 2.0 มม.) เพื่อลดแรงดันตกคร่อมและป้องกันการแข็งตัวก่อนเวลาอันควร


